Posts tonen met het label prints. Alle posts tonen

zaterdag 31 mei 2014

Ellende met filament

Bij het printen van de onderdelen voor de 3D-printer van onze neef kwamen we een probleem tegen waar we eerder nog niet tegenaan waren gelopen. Alle onderdelen van de printer moesten worden geprint met grijze filament. Hiervan hadden we een nieuwe spoel van een kilo.

Aan printeronderdelen bleken we uiteindelijk zo'n 600 gram te moeten printen, plus nog wat voor de eindstophouders, de extruder en dat soort zaken. Omdat onze eigen 3D-printer nog wat kuren vertoonde, verdwenen er ook aardig wat misbaksels in de prullenbak. Vandaar dat op het einde van de klus ook het einde van het filament in zicht kwam.

Als de wikkelingen op het einde van een spoel kleiner en kleiner worden, merk je pas hoe stug dat spul is. Zeker als de windingen strakker worden naarmate het einde van de spoel in zicht komt, begint het worstelen met het filament veel op het ontwarren van een trapveer te lijken. Ellendig dus. Bovendien kan het zich bij het afrollen om zijn lengteas draaien, zodat er veel spanning op de draad komt te staan tijdens het printen. In het ergste geval kan het filament zelfs afknappen.

Omdat het filament zo stug en springerig is, kan het bij het verwijderen en wegleggen van een rol gebeuren dat het uiteinde op de spindel onder een of meer losse wikkelingen schiet. Het kan een tijdje duren voordat je dit door hebt, zoals dit filmpje demonstreert:


Natuurlijk is ook hier voorkomen beter dan genezen. We hebben ons daarom aangewend om het uiteinde van het filament na het afknippen direct veilig weg te steken in het gat dat hiervoor in de spoel aanwezig is. Dat zit er niet voor niets.


En dus ons motto:


Nog een punt over de laatste meters op de spoel: bij kleine spoeltjes zijn die eigenlijk veel te strak gewonden. Inspectie laat zien dat de draad vol witte plekken zit, wat erop wijst dat er grote kracht op het filament heeft gestaan. Als zo'n punt bij het printen een beetje rottig voor de extruder komt, kan het gemakkelijk afknappen.


Wie zich een boel ergernis wil besparen, gooit zo'n stuk liever weg. En koopt voortaan een grote spoel, waarvan de asmaat een stuk ruimer is.

Storingen en oplossingen: print verschoven

Een van de meest frustrerende dingen die bij het 3D-printen kan gebeuren: een print die gaat schuiven. Vooral als je na een printklus van een paar uur terugkomt en het volgende aantreft op je printtafel:

aaaargh! een kossel-hossel

Bij de print op de foto is er een paar keer een sprong in de x-richting gemaakt tijdens het printen. Hetzelfde kan gebeuren in de y-richting, of beide richtingen tegelijk. Maar wat is de oorzaak?

Slechte hechting aan de printtafel is een mogelijkheid. Als de print gaat schuiven, is er geen redden meer aan. Dit is te herkennen aan een verschuiving in zowel de x- als y-richting. Omdat de printer rustig doorgaat met printen, maar dan in de lucht in plaats van op eerdere lagen, groeit er een woud van krullende slierten op de print. Een print met een afro.

Maar het kan ook gebeuren dat een print lijkt te zijn verschoven, maar toch nog stevig vastgeplakt zit op de ondergrond. Dan kan het zijn dat de glasplaat waarop wordt geprint is verschoven ten opzichte van de warmteplaat. De verschuiving is in dit geval altijd gering (maar groot genoeg om het resultaat volledig te verpesten). Stevige bullclips rondom de glasplaat kunnen dit voorkomen.

klem die plaat, maat

Lastiger wordt het als bovenstaande oorzaken kunnen worden uitgesloten. Bij een verschuiving in alleen de x- of y-richting kan er sprake zijn van een slippend tandwiel bij de betreffende motor. Controleer of de borgschroef van het tandwiel goed is aangedraaid op de motoras. Dat is gemakkelijk te doen als je merktekentjes aanbrengt: een op de motoras, een op het tandwiel. Als deze ten opzichte van elkaar verschuiven, zie je het meteen en weet je dat de motor slipt. Liefst breng je de merktekens natuurlijk aan als de motor niet draait.


Als de voor de hand liggende oorzaken zijn uitgesloten, blijven de meer exotische gevallen over. Bij ons bleek het te liggen aan een slecht contactje in de optische x-eindstop. Dit contact was altijd prima, maar tijdens hevige vibraties bij het printen kon het even verbroken worden. Dan constateerde de firmware dat de eindstop was getriggerd, en maakte hij op grond hiervan een translatie naar de juiste x-positie. Die dus fout was. Gelukkig was het gemakkelijk op te lossen, en sindsdien doet het probleem zich niet meer voor.

dit is echt klote, Jules

Een variant van de storing deed zich voor toen we met de firmware overstapten van Sprinter naar Marlin. Agressieve instellingen voor de versnelling bij het printen zorgden voor sprongen in de print. Een keuze voor lagere versnellingswaarden loste het probleem op, zoals hier beschreven.

zondag 18 mei 2014

Storingen en oplossingen: slechte hechting op het printbed

Een zelfgemaakte 3D-printer is meestal geen apparaat dat dag na dag, week na week storingsloos blijft werken. Om de zoveel tijd doet er zich een kleine of grote ramp voor, en dan is er werk aan de winkel. In een aantal postings noemen we wat veelvoorkomende storingen, hun oplossingen en manieren om ze te voorkomen. Deel 1: werkstuk blijft niet plakken op het printbed.

Het is van groot belang dat een werkstuk tijdens het printen precies op zijn plek blijft. Zo niet, dan komen de laagjes niet netjes op elkaar. Een print die niet goed op het printbed blijft plakken kan gaan schuiven of omvallen en dan is hij verpest. Ook kan het gebeuren - zeker als het werkstuk wat groter is - dat de eerste laag tijdens het printen loslaat en om begint te gaat krullen. De print gaat gewoon verder, maar de onderkant is dan krom: 'warping' met een mooi woord.

Warping hoeft geen ramp te zijn, maar bij een print als op de foto hiernaast is het gemakkelijk te zien dat een opkrullende onderkant voor problemen zou zorgen. De motor past niet meer, of zit scheef: allemaal ellende die je wil voorkomen.


Hoe zorg je dat het werkstuk blijft plakken tijdens het printen? Daarvoor is allereerst een goed vlakgesteld printbed noodzakelijk. Stuur hiervoor de printkop naar alle hoeken van het printbed, laat hem zakken tot de Z=0 positie en stel het bed zo af dat er op alle plakken net een papiertje tussen de printkop en het bed past. Als alle hoeken zijn gecheckt controleer je de eerste opnieuw. Stel zonodig bij, net zolang tot het overal klopt.


Bij de print op de foto hiernaast zie je dat de laag goed gehecht is: de banen zijn breed en bijna met elkaar versmolten. Het oppervlak is erg glad, zodat het spiegelt.

Ook een verwarmd printbed helpt enorm. De kunststof PLA blijft veel beter plakken als het printbed een graad of zestig is, en voor ABS kun je gerust richting 110 graden, als die temperatuur door je printbed wordt gehaald. Een verwarmd printbed is een investering, maar kan een hoop ergernis schelen. Zeker bij ABS blijkt een print haast niet plakken op een kale glasplaat. Dat komt ook doordat deze kunststof eigenlijk bedoeld is voor spuitmallen. Bij afkoeling krimpt ABS een beetje, en komt dan makkelijk los uit de mal. Bij een 3D-printer is dat voordeel juist een nadeel omdat de print ook gemakkelijk loskomt van de plaat. Een verwarmd werkvlak is noodzakelijk.

Als een print klaar is kan het zeker bij PLA gebeuren dat hij bijna niet van het printbed wil loskomen. Bij een verwarmd printbed komt het dan vaak vanzelf los als het bed is afgekoeld. Ga nooit wrikken aan een print die nog warm is, want dan zal hij vervormen.

Ook de software speelt hier een rol. In Slic3r (of welke slicing-software je ook gebruikt) zorgen diverse parameters voor een perfecte eerste printlaag. Zo kan de laagdikte van de eerste printlaag afzonderlijk worden ingesteld. Kies bij een normale laagdikte van 0,40mm bijvoorbeeld een iets dunnere eerste laag van 0,35mm. Ook kan Slic3r de extrudeersnelheid in de eerste laag wat opvoeren. Kies bijvoorbeeld voor 150% om in de eerste laag anderhalf keer zoveel filament door te voeren. Ook kan de temperatuur van de eerste laag iets hoger worden gekozen voor een betere hechting.

In uiterste nood kan software zorgen voor extra hechting door een 'raft' toe te voegen aan een print. De print wordt dat voorzien van een soort vlonder die na voltooiing gemakkelijk kan worden weggesneden of als een sticker worden losgetrokken. Dit kan een uitkomst zijn bij hoge prints met een klein grondoppervlak. Sommige ontwerpers houden er bij hun objecten al rekening mee dat hechting een probleem kan zijn. Bij het onderdeel op onderstaande foto zijn daarom ronde pootjes toegevoegd, die later kunnen worden weggesneden.


Verder is een schoon printbed belangrijk. Als je direct op de glasplaat print, moet deze vrij zijn van stofjes of oude printresten. Zorg ook dat hij vetvrij is, bijvoorbeeld met ammonia. Even afnemen met schoonmaakazijn kan de hechting ook verbeteren.

Tenslotte zijn er allerhande manieren om het printbed beter te laten hechten door er wat op te plakken. Zelf hebben we uitstekende ervaring met kapton-tape. Ontwikkeld voor de ruimtevaart, dus... In Amerikaanse video's zie je ook vaak het blauwe schilderstape: Scotch Blue van 3M. Dat zijn we in Nederland nog niet bij de bouwmarkt tegengekomen. maar het wordt verkocht door Bol en bij MakerPoint. Daar kost een rol van 50m met een breedte van 5cm momenteel 13,50 euro. Zo'n brede rol is handig, want daarvan zijn minder banen nodig om het printvlak te bedekken. Om te kijken of het werkt hebben we zo'n rolletje bij Bol besteld. We werden er niet blij van: de ABS bleef totaal niet plakken op de gladde tape. We houden het daarom bij Kapton.

Sommige hobbyisten kiezen anderen noodgrepen, en spuiten bijvoorbeeld haarlak op hun glasplaat of een laagje aceton waarin ABS is opgelost. Een nieuw idee is de kleefstift; een soort Pritt-stick waarmee je een hechtingslaag aanbrengt op je printbed. Gezien in de winkel bij MakerPoint in Arnhem.

dinsdag 26 maart 2013

Ellende met tandwielen

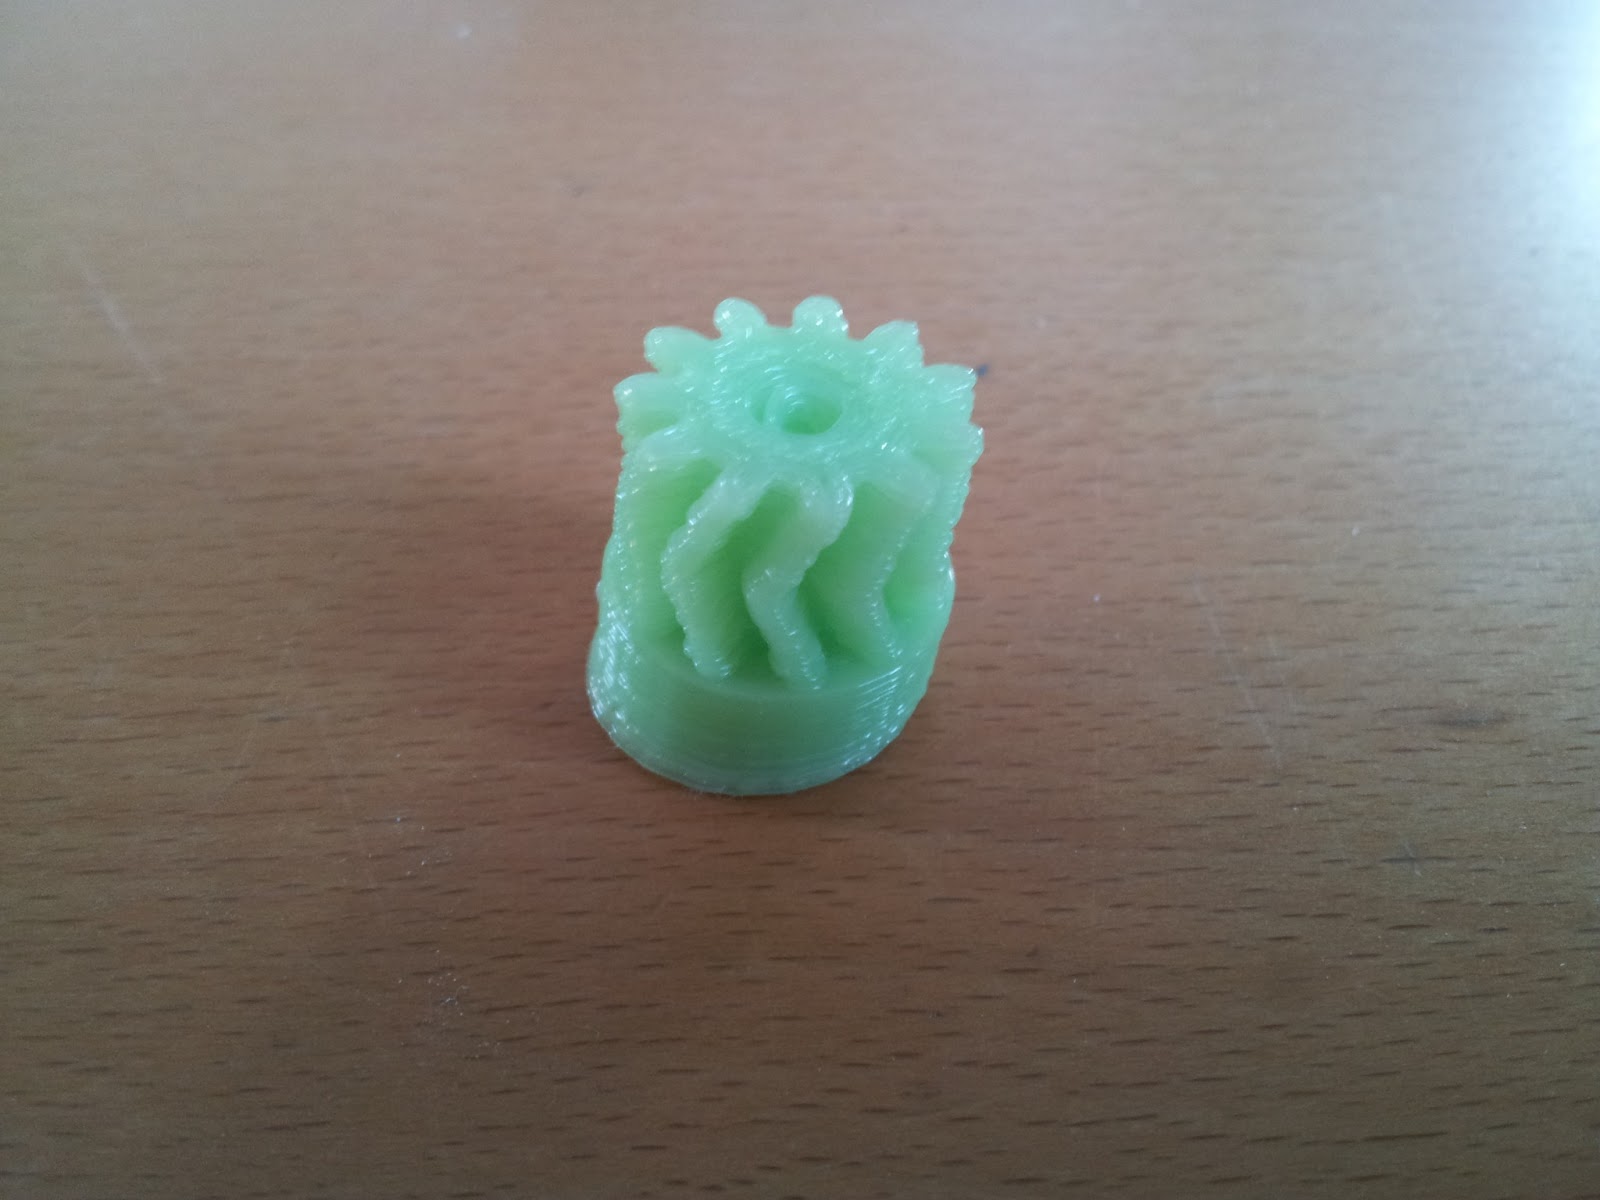
Een vervelend probleem dat wel vaker voorkomt: bij het printen van een nieuwe set tandwielen voor de extruder krult een kant het kleine tandwiel na een paar printlagen omhoog. Soms komt het hele tandwieltje tijdens het printen los van de plaat, andere keren blijft hij wel zitten, maar is de onderkant dus scheef.


Bij het printen van het grote tandwiel hebben we geen enkel probleem.


Wat is er aan de hand? Er zijn heel wat mogelijkheden, die op deze posting worden uiteengezet. Alle veertien tips zijn uiterst zinnige opmerkingen. Printen op een verwarmd bed doen we al. We hebben de ventilator uitgezet en de glasplaat schoongemaakt en met de maagdelijke onderkant naar boven gekeerd.


Dan maar printen met een kleinere opvulling of bij lagere temperatuur...


...of printen op een stukje kaptontape...


...of met een heter printbed en bij nog lagere temperatuur...


...totdat we met een lading tandwielen zitten die veel wegheeft van Stimpy's collection of magical nosegoblins...


Ten einde raad dan maar eens geprint op een koeler printbed van 50 graden. En toen bleef hij wel plakken. Nog steeds is er wat vervorming zichtbaar, maar veel minder dan eerst. Kunnen we eindelijk onze nieuwe extruder bouwen.


zondag 24 maart 2013

Update: elektronica monteren

De elektronica die de printer aanstuurt - de Arduino-print met de RAMPS-elektronica erop - hadden we provisorisch met bindbandjes en een kartonnetje op het printerframe bevestigd. Dat was niet ideaal (gaat schuiven) en ziet er niet uit. Nu de printer werkt moet er dus een nette oplossing komen, en dan kunnen daarna de meters aan snoeren worden weggewerkt.

Ook hier is er weer veel keuze op Thingiverse. We kiezen dit solide ontwerp, dat een van de vertices van de Mendelmax 1.5 vervangt en uitbreidt met een printhouder en een vertilatorsteun. Zo kunnen we een koel briesje blazen over de stepperdrivers.


Veel beter zo. Die ventilator komt uit een oude pc en was dus gratis. Op de stepperdrivers hebben we hun koelvinnetjes geplakt. Deze werden meegeleverd door RepRapWorld, maar met stomme plakkertjes die er meteen af komen donderen. Daarom hebben we ze vastgemaakt met speciale pasta, gekocht op eBay.

Daarna met bindertjes alle snoeren weggewerkt. Daarbij hebben we zoveel mogelijk gebruik gemaakt van de sleuven in het frameprofiel.


Dat ruimt op!

Update: spoelhouder

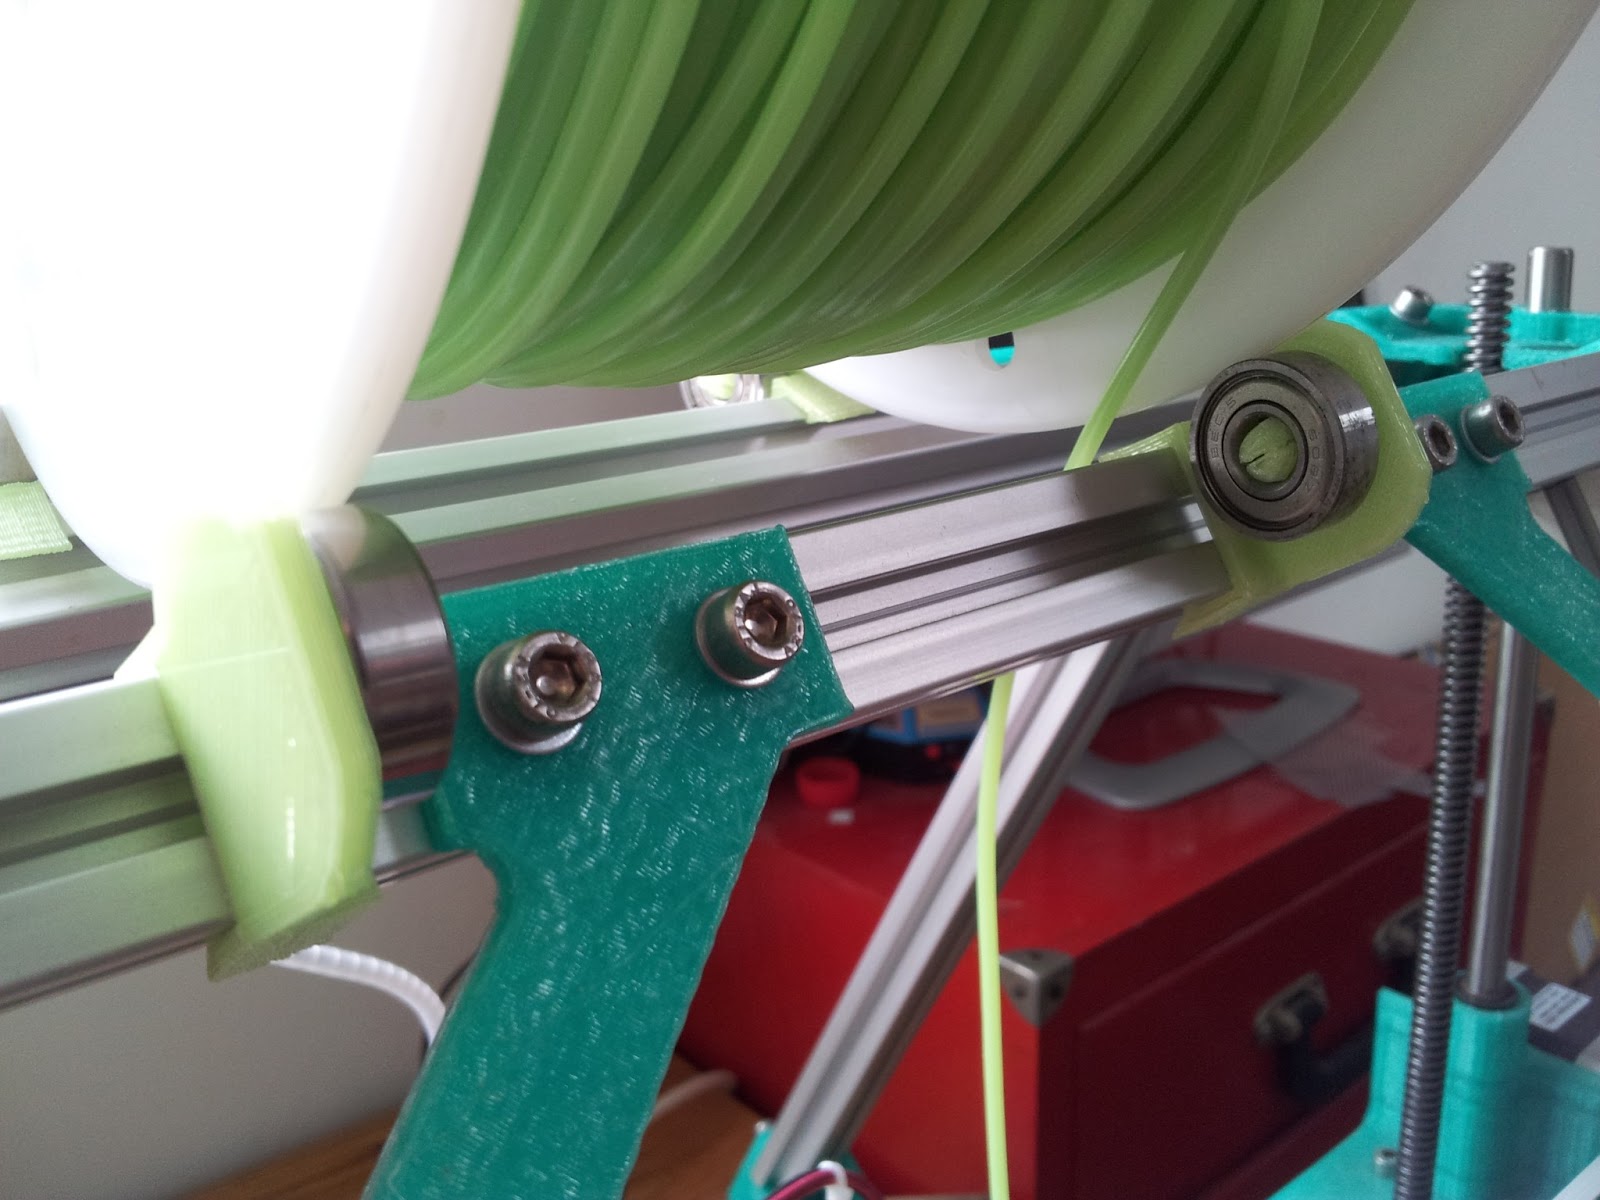
Een houder voor de filamentspoel is prettig om te hebben, en eigenlijk onmismaar. Zonder houder wikkelt het filament zich niet gelijkmatig af, kan vastlopen of strak komen te staan; allemaal zaken die de printkwaliteit niet ten goede komen. Er zijn spoelhouders in allerhande soorten en maten, vaak met zelf te printen onderdelen. We vonden minimalistische houdertjes op Thingiverse die ons wel aanspraken. Helaas is het ontwerp inmiddels verwijderd, maar er zijn veel alternatieven. Extra benodigdheden: vier lagers van het type 688zz, voordelig te koop op eBay (per tien stuks bijvoorbeeld).

Na het printen klikken de lagers in de houdertjes, en de houdertjes bovenop de printer. Verder niets nodig, alleen vier geprinte stukjes.


Het filament rolt zich rustig en betrouwbaar af. Ideaal dus. Door met de houdertjes te schuiven kunnen we makkelijk een spoel van een ander formaat erop plaatsen.


Update: opto eindstops

Nadat de printer redelijk werkte heeft hij een tijdje stil gestaan. De laatste tijd zijn we weer aan de slag gegaan met allerhande verbeteringen, die we graag willen delen. We beginnen met de opto eindstops.

Het is essentieel op betrouwbare eindstops te hebben. Heel belangrijk voor de calibratie, het bepalen van de afstand tussen de printkop en de plaat en voor het behoud van je motoren. Ze wilt namelijk niet dat je printkop door een eindstop heendrukt en een uurtje onbeheerd staat te 'duwen'.

Eerst hadden we de eindstops met een kartonnetje eronder en wat bindertjes vastgemaakt, maar dat was waardeloos. Ze schoven, draaiden en meer van dat soort ellende. Op Thingiverse vonden we deze eindstophoudertjes, die we hebben geprint. Zo kwamen we erachter dat we tot dan toe alles in spiegelbeeld hadden geprint! Dat merk je namelijk niet bij symmetrische objecten. Even aangepast in de firmware dus.


De eindstops schroeven we op de eindstopplaatjes en die maken we met t-moeren vast aan het frame van de printer. Bij de x-as hebben we het lijmpistool erbij gepakt. 

De eindstops geven een stopsignaal als ze worden onderbroken door een vlagje. Die vlagjes hebben we eerst van karton, plakband en nietjes in elkaar geknutseld, maar dat gaf ook ellende. Vlagjes die vielen, verfrommelden, verbogen, en meer van die toestanden. Dat moest dus beter kunnen.


Zoals elk huishouden hebben ook wij een zak met waardeloze Ikea-onderdelen; bewaard want je kunt nooit weten. Met wat van die frutsels, een ijzerzaag en het lijmpistool hadden we al snel metalen vlagjes die niet buigen, vallen of opfrommelen. Werkt prima.


eindstopvlag voor de x-as
eindstopvlag voor de z-as

maandag 1 oktober 2012

Nog wat prints

Inmiddels printen we net genoeg voor wat nuttige voorwerpen. Afkomstig van Thingiverse, de website waar de reprap-gemeenschaap zijn maaksels verspreidt. Zoals houdertjes voor onze optische eindstops.


En deze clipjes waarmee we lagers op onze Mendelmax kunnen bevestigen, die dan weer een filamentspoel kunnen dragen. Op eBay hebben we nog wat van deze 608ZZ-lagers bijbesteld.


Samen met een houder voor de elektronica hebben we genoeg spul om de printer een upgrade te geven. Daarbij gaan we dan meteen wat andere kleinigheidjes verbeteren, zoals wat speling in een van de y-stangen, de spanning op de drijfriem voor de x-as en alle loshangende kabels. Ook willen we het contact tussen de tandwielen van de extruder nog wat verbeteren.


zondag 30 september 2012

Eerste prints!

Na het installeren van de software zijn we zover dat we kunnen gaan printen. We beginnen met de kubus van 20x20x20cm die standaard met Pronterface is bijgesloten, of kan worden opgehaald op Thingiverse.

Eerste poging:


Dat lijkt dus nergens op. Snelheden moeten even flink worden teruggebracht. Nog eens.


Ik ziet iets vierkants. Maar geen kubus. De printkop is in de z-richting te hoog afgesteld. Deze moet de glasplaat net niet raken; er mag net een vel papier tussen passen. Goed afstellen dus, en het printbed vlak stellen met de geveerde boutjes. Nog eens proberen.


Dat is een kubus. Maar het filament plakt slecht aan elkaar en komt niet vloeiend uit de extruder. We voeren de temperatuur op totdat het beter gaat. Van 185 naar 210 graden. En dan:


Ziet er goed uit. De kubus staat ondersteboven op de foto. De andere kant is nog wat ingezakt; een teken dat we wat sneller moeten extruderen. Maar toch een mooi resultaat.

Tussen de eerste en laatste foto zijn wel een week of twee verstreken overigens...